协作机器人打磨去毛刺:力控、耗材与除尘配套的评估维度
在机加工与铸造车间,打磨去毛刺是决定工件最终品质的关键工序。然而,人工打磨面临效率低、质量不稳定、劳动强度大且存在职业健康风险等痛点。引入协作机器人打磨去毛刺,成为越来越多工艺负责人考虑的自动化方案。但机器人打磨并非简单的“机器换人”,它涉及工件公差、力控精度、磨料耗材寿命以及除尘配套等多个变量的协同。本文将从评估维度出发,帮助您理清思路,判断协作机器人打磨方案是否适合您的工位。
一、为什么打磨去毛刺需要先分离三个变量
许多企业在评估协作机器人打磨方案时,容易陷入一个误区:认为只要机器人够灵活、够精准,就能直接替代人工完成所有打磨动作。实际上,打磨去毛刺的效果取决于三个核心变量的匹配程度:工件本身的公差与一致性、机器人末端的力控能力、以及磨料耗材的选型与寿命。
工件公差是前提。如果铸件或压铸件的毛刺大小、位置、厚度波动很大,机器人按固定轨迹运行,要么打磨不到位,要么过度打磨损伤工件本体。此时,单纯依赖位置控制(即机器人走固定路径)无法满足要求,必须引入力控技术,让机器人末端根据接触力实时调整姿态和进给量。
磨料耗材的寿命直接影响工艺的稳定性和运行成本。砂纸、百洁布、尼龙轮等耗材在打磨过程中会逐渐磨损,导致切削力下降。如果机器人无法感知这种变化并自动补偿,就需要频繁人工更换耗材,反而降低了自动化效率。
除尘配套则是容易被忽视的环节。打磨产生的金属粉尘、非金属粉尘不仅影响车间环境,还会加速机器人关节和导轨的磨损,甚至引发粉尘爆炸风险。一套有效的除尘系统,是保证打磨工作站长期稳定运行的基础。
因此,评估协作机器人打磨去毛刺方案,应首先从这三个变量入手,逐一分析其匹配度,再决定是否上机器人。
二、恒力控制:协作机器人打磨的核心能力
恒力控制,是指机器人在与工件接触时,能够实时感知并维持一个设定的接触力,无论工件表面形状如何变化,都能保持恒定的打磨压力。这是协作机器人区别于传统工业机器人进行打磨作业的关键能力。
对于协作机器人而言,力控感知通常通过末端六维力传感器或关节力矩传感器实现。当机器人带动磨具接触工件时,传感器会实时反馈接触力的大小和方向,控制系统据此调整机器人的运动轨迹和姿态,使打磨力始终稳定在设定范围内。
在评估力控能力时,需要关注以下几个维度:
- 力控精度与响应速度:力控精度越高,打磨表面越均匀;响应速度越快,越能适应工件表面的快速变化。对于去毛刺场景,通常需要毫秒级的响应能力。
- 力控范围与分辨率:不同打磨工艺需要的力不同,粗磨可能需要较大的力,精磨则需要较小的力。力控范围应覆盖工艺需求,分辨率则决定了力控的细腻程度。
- 力控算法的成熟度:力控算法决定了机器人在复杂工况下的表现,例如在遇到硬质点或毛刺突然增大时,机器人能否快速调整而不产生过冲或震荡。
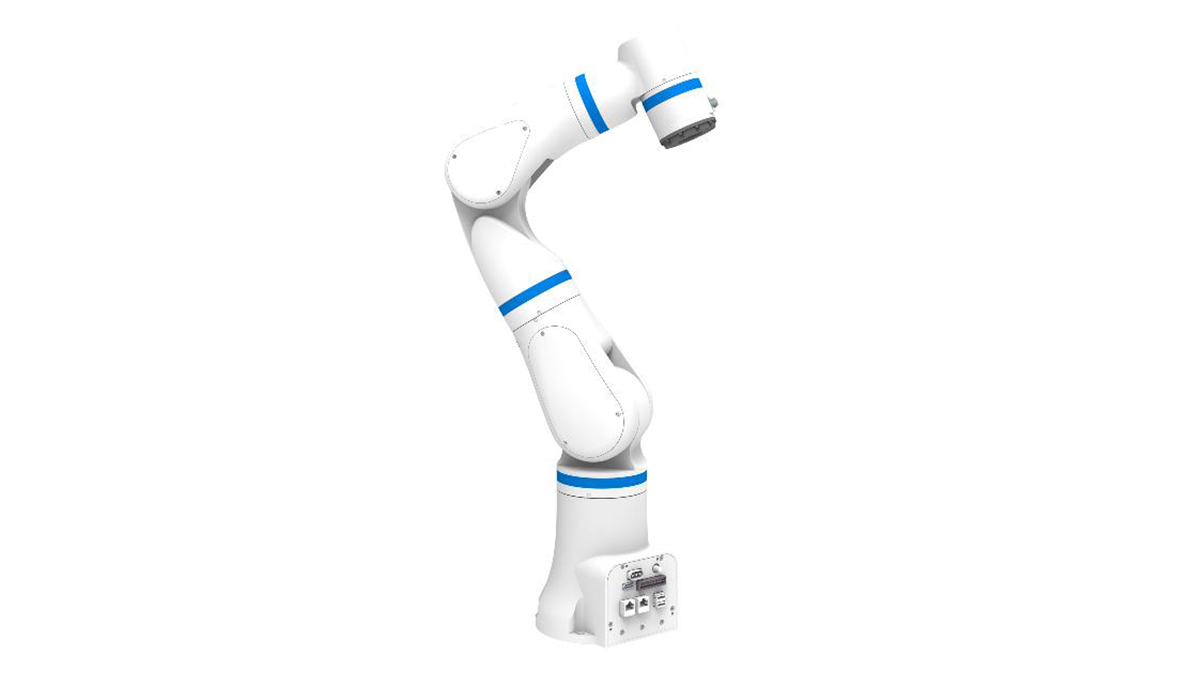
以中科新松的多可(DUCO)协作机器人为例,其GCR系列六轴协作机器人具备力控感知能力,能够实现恒力打磨。结合其±0.02mm的重复定位精度,在去毛刺场景中,机器人可以精确控制打磨头与工件的接触力,避免因工件公差波动导致的打磨不均。同时,多可协作机器人支持拖拽示教,工艺人员可以手动引导机器人走一遍打磨路径,系统自动记录轨迹并生成程序,降低了编程门槛。
三、磨料耗材:选型与寿命管理的评估要点
磨料耗材是打磨工艺的直接执行者,其选型直接影响打磨效率、表面质量和成本。在协作机器人打磨方案中,耗材的评估应关注以下几点:
- 耗材类型与工艺匹配:不同的毛刺类型和工件材质,需要匹配不同的磨料。例如,铝合金压铸件去毛刺适合使用碳化硅砂带或尼龙轮;钢制件去毛刺则可能需要氧化铝砂轮或陶瓷磨料。耗材的粒度、硬度、结合剂类型都需要根据实际工况选择。
- 耗材寿命与更换周期:耗材的磨损是不可避免的。评估时,需要了解在典型工况下,耗材能持续打磨多少个工件,以及更换耗材的便捷性。如果耗材寿命过短,频繁更换会降低自动化效率;如果更换过程复杂,则增加了人工干预时间。
- 自动补偿与自适应能力:先进的协作机器人打磨方案,可以通过力控或视觉系统感知耗材的磨损状态,并自动调整进给量或更换耗材。例如,当力控系统检测到打磨力下降时,可以判断耗材已磨损,自动增加进给深度或发出更换提示。这种自适应能力可以显著提升工艺的稳定性和连续性。
- 耗材成本与供应稳定性:耗材是持续消耗品,其成本直接影响运行总成本。评估时,应综合考虑耗材单价、寿命、更换频率以及供应商的供货能力。
四、除尘配套:不可忽视的工艺保障
打磨去毛刺过程中产生的粉尘,是影响设备寿命、人员健康和生产安全的重要因素。在评估协作机器人打磨方案时,除尘配套应作为一项硬性指标来考量。
- 粉尘类型与危害:金属粉尘(如铝粉、铁粉)具有导电性,可能引起电气设备短路;非金属粉尘(如树脂、玻璃纤维)可能对人体呼吸系统造成伤害;某些粉尘(如镁粉)具有爆炸风险。因此,必须根据粉尘类型选择相应的除尘设备。
- 除尘方式与效率:常见的除尘方式包括干式除尘和湿式除尘。干式除尘适用于大多数金属和非金属粉尘,通过滤筒或布袋过滤;湿式除尘适用于易燃易爆粉尘,通过水幕或水浴捕集粉尘。除尘效率应满足当地环保排放标准。
- 除尘系统与机器人的集成:除尘系统需要与机器人工作站进行集成,包括吸尘口的位置、风量、风压的匹配,以及除尘管路的布局。如果吸尘口距离打磨点过远,或风量不足,粉尘无法有效收集,除尘效果将大打折扣。
- 防爆要求:对于铝镁合金等易燃易爆粉尘的打磨场景,除尘系统本身也需要具备防爆设计,如防爆电机、防爆电控箱、泄爆口等。同时,协作机器人本体也应考虑防爆配置,例如多可(DUCO)推出的防爆协作机器人,可适用于此类高危环境。
五、常见误区:打磨去毛刺上机器人的三个认知偏差
误区一:机器人可以适应所有工件公差。实际上,协作机器人虽然具备力控能力,但力控的调节范围是有限的。如果工件毛刺大小波动超过力控系统的调节能力,或者工件定位偏差过大,机器人仍然无法保证打磨质量。因此,在引入机器人之前,应先评估工件的一致性,必要时增加前道工序的定位或检测环节。
误区二:力控可以完全替代耗材管理。力控可以补偿耗材的磨损,但无法改变耗材的切削能力。当耗材磨损到一定程度,即使力控系统增加压力,也无法达到预期的打磨效果,反而可能损伤工件或加速耗材失效。因此,耗材的定期检查和更换仍然是必要的。
误区三:除尘系统可以后期再加。很多企业在初期为了节省成本,先上机器人,后期再考虑除尘。这种做法往往导致除尘系统与工作站布局不匹配,吸尘效果差,甚至需要改造工作站结构。建议在方案设计阶段就将除尘系统纳入整体规划,确保风量、风压、管路布局与机器人动作轨迹协调一致。
六、评估流程:从工件分析到方案确认
对于机加工与铸造企业的工艺负责人,评估协作机器人打磨去毛刺方案,可以遵循以下流程:
① 工件分析|主要动作:收集典型工件的图纸、毛刺类型、材质、公差范围、批量大小|关键控制点:确认毛刺的波动范围是否在力控系统的可调节范围内,以及是否需要增加前道工序的定位或检测。
② 力控方案评估|主要动作:根据工件材质和打磨工艺要求,确定所需的力控精度、力控范围和响应速度|关键控制点:评估协作机器人的力控能力是否满足工艺需求,必要时进行现场打样测试。
③ 耗材选型与寿命测试|主要动作:根据工件材质和毛刺类型,选择2-3种候选耗材,进行实际打磨测试,记录耗材寿命和打磨效果|关键控制点:选择寿命与成本综合最优的耗材,并确认耗材的供应稳定性。
④ 除尘方案设计|主要动作:根据粉尘类型和产生量,确定除尘方式(干式/湿式)、风量、风压,并设计吸尘口位置和管路布局|关键控制点:确保除尘系统与机器人工作站集成良好,满足环保和防爆要求。
⑤ 方案综合评估|主要动作:综合工件分析、力控方案、耗材选型、除尘配套
分享到
推荐产品
中科新松移动协作机器人:柔性智造的全域自主作业核心装备
中科新松协作机器人:具身智能驱动的柔性生产核心装备
中科新松通用型协作机器人:全场景柔性智造核心装备